百色弱电工程中光纤熔接损耗控制关键技术要点解析
在百色山区多雨潮湿的气候条件下,弱电工程的光纤熔接质量直接决定了网络系统的长期稳定性。不少项目验收时测试合格,运行半年后却频繁出现丢包、衰减超标,根源往往不在光纤本身,而是熔接工艺与配套施工细节失控。作为深耕本地弱电工程的技术团队,我们结合多年现场经验,把光纤熔接损耗控制的关键要点拆解开来,供同行参考。
熔接损耗的物理本质与现场诱因
光纤熔接损耗的本质是模场直径失配与接续点散射。理论值可控制在0.02dB以内,但现场施工中,**切割刀片钝化**、**V型槽残留粉尘**、**电极棒老化**三大因素常把损耗推高至0.1dB甚至更高。更隐蔽的是,百色山区昼夜温差大,熔接机若未充分回温,内部马达驱动精度会漂移,导致推进量偏差——这往往被误判为光纤质量问题。
实操中我们要求:每次熔接前用无水酒精棉**单向擦拭**光纤涂覆层三次,切割长度严格控制在16mm±0.5mm(针对单芯皮线缆)。切割角度超过0.5°必须重切,绝不将就。

桥架安装与弱电布线的协同控制
熔接损耗不只是熔接机上的事。**桥架安装**的弯曲半径、**弱电布线**的张力控制,会在熔接点前后形成微弯应力。我们实测过:桥架直角转弯处未加导流板,光纤余长盘绕半径小于30mm时,熔接点附加损耗增加0.05-0.08dB,且随温度波动呈正相关。
因此,我们的施工规范明确:
- 桥架水平转弯半径不小于线缆外径的10倍,垂直转弯处必须使用波纹管保护;
- 弱电布线穿管时,牵引力不超过线缆允许张力的80%,且每30米设置一个中间过线井;
- 光纤余长在接头盒内盘绕直径≥60mm,并用**阻水纱**固定,避免悬空受力。
这些措施看似与熔接无关,实则把熔接点的微弯损耗压到了最低。
机柜上架与标签标识的闭环管理
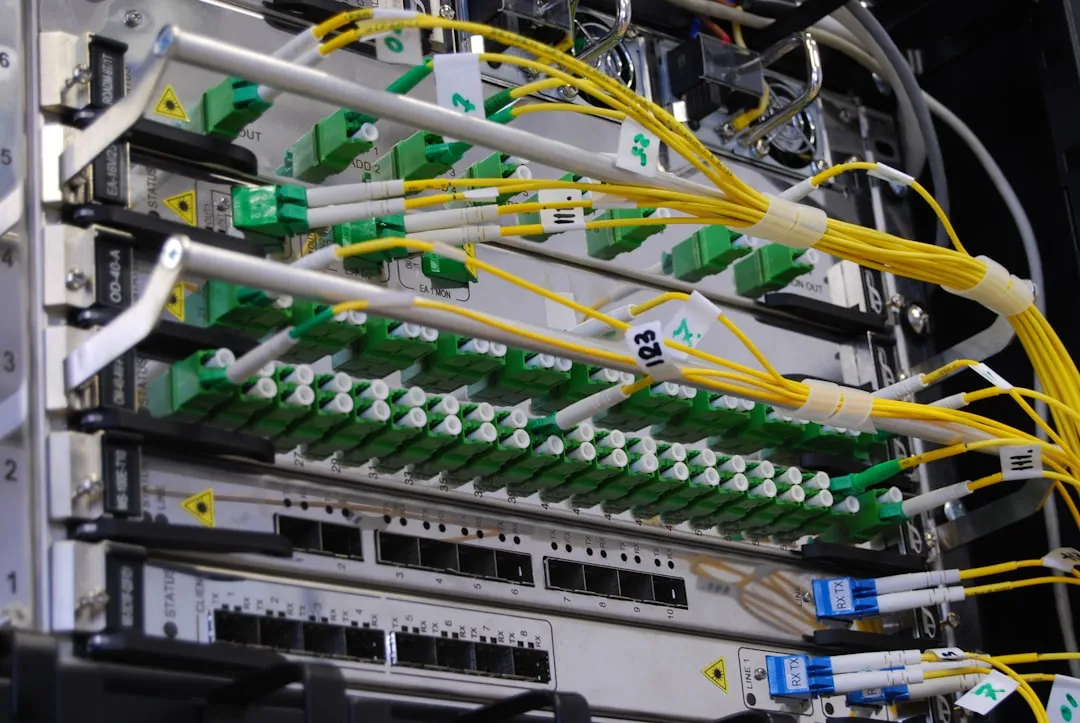
熔接完成后,**机柜上架**环节的尾纤管理是另一个隐形杀手。很多现场熔接损耗合格,但上架时尾纤被扎带勒得过紧,或者与其他电缆同槽绑扎,导致长期受压变形。我们要求机柜内尾纤单独走线槽,**弯曲半径不小于40mm**,且每根尾纤预留0.8-1.2米的维护余量。
同时,**标签标识**不能只写房号和端口号——必须包含熔接日期、操作人员编号、熔接机设备ID、实测损耗值。这样一旦出现劣化,能快速回溯是设备问题还是人员手法问题。我们在百色某政务项目中,靠这组标签数据,把故障定位时间从平均45分钟压缩到12分钟。
数据对比:规范操作与随意操作的差距
以我们近期在百色某产业园区机房的实测数据为例:采用上述全流程管控的12芯光缆,熔接损耗平均值0.035dB,最大值0.051dB;对照组(仅保证熔接机参数正确,忽略桥架与上架环节)平均值0.087dB,最大值0.146dB。回波损耗方面,规范组均大于55dB,对照组有2芯低于48dB——在OLT侧直接表现为PON口光功率告警。
这组数据说明,熔接损耗控制是一个系统工程。单点最优不等于系统最优,**桥架安装、机柜上架、标签标识**这些外围工序,实际上决定了熔接点的长期可靠性。
百色的弱电工程,拼的不是设备多先进,而是把每个环节的隐性损耗都管住。光纤熔接的0.01dB提升,背后是切割、清洁、盘纤、上架全链条的精准执行。希望这些要点能帮同行少走弯路,也欢迎来我们公司实地交流测试数据。
